洗砂、制砂、筛砂一体化解决方案供应商
致力生产砂石分离机,混凝土砂石分离机,压滤机,洗车机系列产品
24小时咨询热线
158-5218-1150
洗砂、制砂、筛砂一体化解决方案供应商
致力生产砂石分离机,混凝土砂石分离机,压滤机,洗车机系列产品
24小时咨询热线
158-5218-1150

联系人:刘经理
电话:15852181150 / 13685157470
网址:www.xzjhhb.com
地址:徐州高新技术产业开发区新区街道麦楼社区
在混凝土搅拌站的日常运营中,砂石分离机是实现固废回收、降本增效与环保达标不可或缺的核心设备。但市场上厂家林立,产品质量参差不齐,选到不靠谱的厂家不仅会导致设备频繁故障、骨料回收品质不达标,更可能因环保合规问题影响生产。那么,如何科学考察靠谱的砂石分离机厂家?以下从几个关键维度梳理考察要点。
首先,核查核心资质与研发实力,是筛选靠谱厂家的基础。正规的砂石分离机厂家需具备环保设备生产许可、环保产品认证等资质,尤其是针对“废水零排放”的专项认证,这直接决定设备是否符合当前更严格的环保要求。同时,要关注厂家的研发能力:是否拥有砂石分离工艺相关专利,是否与高校、科研机构合作开发智能分离技术——比如针对高含泥量、细粉占比高的废料,是否有定制化分离方案,而非千篇一律的通用机型。避免选择仅靠代加工、无自主研发能力的“组装厂”,这类厂家的技术迭代能力弱,难以适配后续行业的环保升级要求。
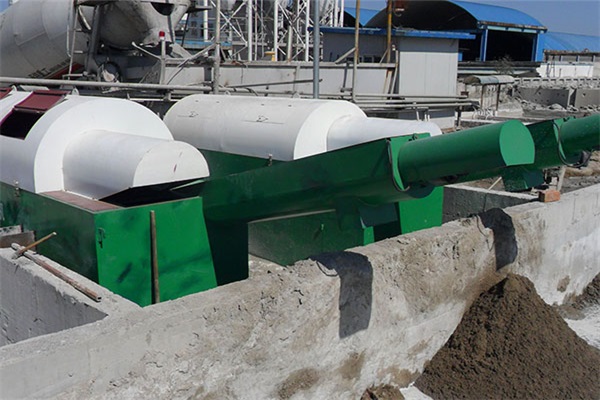
其次,实地考察生产与测试实力,是验证产品可靠性的关键。线上资料存在美化空间,唯有走进车间才能看清真章:重点看生产流程是否标准化,核心部件(螺旋输送机、筛筒、电控系统)是否为自产,而非外购的通用件。比如,筛分部分的筛网厚度、螺旋轴的耐磨材质,直接影响设备使用寿命,若厂家核心部件全靠外协,后期故障维修周期会大大加长。此外,要要求厂家提供中试试机服务:将自家搅拌站的废料样本送到厂家试机,观察骨料的洁净度(能否满足再生骨料的生产标准)、废水的浑浊度(是否符合沉淀循环要求)、运行时的噪音与能耗,这比任何宣传话术都有说服力。
第三,验证真实案例与售后服务体系,是保障长期稳定运行的核心。靠谱厂家的案例需具备“同行业、同规模”属性,而非跨领域、大额购买的“形象单”。考察时要亲自前往案例客户现场,蹲点观察设备运行:有没有出现堵料、螺旋轴磨损过快等常见故障,骨料回收率是否达到行业平均水平,废水处理是否存在管道堵塞的问题——若客户设备运行3年以上仍无重大故障,说明厂家的产品质量可控。更重要的是考察售后:有没有本地化的服务网点,承诺的24小时响应是否落地,核心配件是否能在48小时内到位,是否提供定期维护、操作人员培训等增值服务。砂石分离机一旦故障,搅拌站的废料就会堆积,影响运营效率,完善的售后是避免损失的关键。
然后,规避低价陷阱,评估全生命周期性价比。不少中小搅拌站容易被“低价吸引”,但这类报价往往伴随偷工减料:用薄钢板做机体易变形,普通钢丝筛网半年就要更换,简易污水处理设备难以实现零排放,后期整改、维修成本会远超初期节省的费用。评估性价比不能只看采购价,要计算“初期投入+3-5年维护成本+环保合规成本+人工成本”的总和,靠谱厂家的设备虽初期投入高10%-20%,但年维护成本可降低50%以上,还能稳定达标环保要求,长期来看是更优选择。
总的来说,考察砂石分离机厂家要“重资质、看实地、验案例、查售后、算全价”,避免被宣传噱头误导,唯有结合自身生产需求深度调研,才能选到适配性强、长期稳定的设备,为搅拌站的降本增效与合规经营筑牢基础。